光学コーティングのクリーンルーム用のクリーニング SOP を構築する方法
光学コーティングのクリーンルーム向けに効果的な洗浄 SOP を構築するには、明確に定義された洗浄ゾーン、汚染管理要件、承認された洗浄材料、標準化された手順、洗浄頻度、および検証基準が必要です。適切に設計された SOP では、環境表面の洗浄、機器の洗浄、および精密光学部品の洗浄を区別する必要があります。また、各作業に適したクリーンルーム用ワイプ、精密綿棒、洗浄液を指定し、検査と文書化の要件を確立し、汚染が検出された場合には是正措置を提供する必要があります。目標は、一貫した清浄度を維持し、粒子や化学残留物を最小限に抑え、敏感な光学コーティングプロセスを予防可能な汚染リスクから保護することです。
1. 光学コーティングクリーンルームの洗浄 SOP とは何ですか?
洗浄標準操作手順 (SOP) は、管理された製造環境で洗浄作業をどのように実行する必要があるかを定義した文書化された一連の手順です。光学コーティングのクリーンルームでは、ワークステーション、機器の表面、マテリアルハンドリングエリア、その他の指定されたスペースが、追加の汚染を引き起こすことなく一貫して清掃されるようにするのに役立ちます。
一般的な施設の清掃手順とは異なり、光学コーティングのクリーンルーム SOP では、光学製造プロセスの感度を考慮する必要があります。たとえ少量の塵、繊維、指紋、または化学残留物であっても、基板の準備、コーティングの堆積、検査、または最終的な光学性能に干渉する可能性があります。

1.1 クリーンルーム清掃 SOP の目的は何ですか?
洗浄 SOP の主な目的は、反復可能な洗浄手順を確立し、生産全体を通じて汚染リスクを軽減することです。
実践的な SOP は施設に役立つはずです。
- 制御された粒子および化学汚染レベルを維持します。
- 異なる生産エリア間の相互汚染を防ぎます。
- 洗浄剤の選択と使用を標準化します。
- オペレーターによる洗浄パフォーマンスの差異を軽減します。
- 傷つきやすい光学部品や機器を保護します。
- 品質検査と監査のために洗浄記録を維持します。
文書化された手順は、新入社員がどの洗浄製品を使用するか、各タスクの実行方法、エリアがいつ生産に戻るかを理解するのにも役立ちます。
1.2 光学コーティングのクリーンルーム洗浄は一般的なクリーンルーム洗浄とどう違うのですか?
どちらの環境でも厳密な汚染管理が必要ですが、光学コーティング作業には表面状態やコーティング性能に関連する追加要件が必要になる場合があります。
|
比較 |
一般的なクリーンルーム |
光学コーティングクリーンルーム |
|
主な目的 |
環境の清浄度を維持する |
光学製造プロセスを保護する |
|
主な汚染物質 |
浮遊粒子、粉塵、繊維 |
粒子、繊維、指紋、化学残留物 |
|
重要な領域 |
床、壁、ワークステーション |
基板ハンドリングエリア、コーティング装置、精密ワークステーション |
|
清掃用具 |
承認されたクリーンルーム用洗浄製品 |
プロセス互換性のある糸くずの出にくいワイプ、綿棒、洗浄液 |
|
検証 |
定期的な環境および表面のモニタリング |
表面の清浄度とプロセス固有の受け入れチェック |
たとえば、一般的なワークステーションの清掃には使用できるワイプでも、傷つきやすい光学面には適さない場合があります。材料の適合性、粒子の放出、抽出可能な残留物、およびコーティングメーカーの洗浄指示をすべて考慮する必要があります。
1.3 SOP はどの清掃活動をカバーする必要がありますか?
包括的な手順では、次の 3 つのクリーニング カテゴリを区別する必要があります。
環境清掃:床、壁、作業台、保管エリア、その他のクリーンルームの表面をカバーします。
機器の洗浄:塗装装置、検査装置、治具、マテリアルハンドリング装置の外面をカバーします。
精密部品の洗浄:光学基板、レンズ、ミラー、フィルター、およびコーティングされたコンポーネントをカバーします。
これらのアクティビティでは、同じクリーニング方法が自動的に共有されるべきではありません。特に、コーティング機の外部のクリーニングは、真空チャンバーのクリーニングや、コーティングされた光学素子に直接接触することとは異なります。機器の内部と繊細な光学部品には、個別の承認された手順が必要です。
2. 光学コーティングのクリーニング SOP で管理すべき汚染の種類は何ですか?
エンジニアは、洗浄製品を選択したりスケジュールを設定したりする前に、製造プロセスに影響を与える可能性のある汚染物質を特定する必要があります。
2.1 粒子と浮遊粉塵
粒子汚染は、人員、衣服、機器の動き、搬入される資材、梱包、または不適切な洗浄方法に起因する可能性があります。
一般的な例は次のとおりです。
- 空気中の粉塵が作業面に堆積します。
- 機器のコンポーネントから放出される粒子。
- 基板の取り扱い中に付着した塵埃。
- 不適切なワイプや衣類から出る繊維。
基板または重要な作業面上の粒子は、その後の製造段階に干渉する可能性があります。したがって、清掃手順では、目に見える塵を除去するだけでなく、粒子の再侵入を防ぐことにも重点を置く必要があります。
2.2 繊維、指紋、有機汚染
指紋と有機残留物は、精密な光学部品を取り扱う場合に特に関係します。
潜在的な汚染源には、皮膚の油、手袋の残留物、洗浄剤の繊維、梱包または輸送中に移される有機物質が含まれます。
このため、オペレーターは適切なクリーンルーム用手袋と取り扱い方法を使用する必要があります。洗浄剤は、糸くずの発生、抽出可能な残留物、対象の表面との適合性に基づいて選択する必要があります。
2.3 化学残留物と溶剤汚染
化学汚染は常に目に見えるわけではありません。洗浄剤、製造油、接着剤残留物、その他の有機物質またはイオン性物質は、一見成功した洗浄操作の後でも表面に残る場合があります。
効果的な SOP では、以下を特定する必要があります。
- 承認された洗浄剤。
- 必要な化学純度および品質仕様。
- 表面素材との溶剤適合性。
- すすぎと乾燥の要件。
- 残留化学物質の検査または試験方法。
適切な洗浄プロセスは、汚染物質と洗浄される表面の両方によって異なります。
2.4 汚染は光学コーティングの品質にどのような影響を与えますか?
光学コーティングは、反射率、透過率、波長選択性などの特定の光学特性を提供するように設計されています。
管理されていない汚染は、製造段階や汚染の種類によっては、表面欠陥、散乱、吸収、コーティングの不均一性、または光学性能の低下を引き起こす可能性があります。
たとえば、コーティングの堆積前に存在する粒子により、堆積した膜に欠陥が生じる可能性があります。有機残留物も表面処理に影響を与えたり、コーティングの接着を妨げたりする可能性があります。
一般に、重要な製造段階に達する前に汚染を防止することは、欠陥が発生した後にコンポーネントを繰り返し洗浄するよりも効果的です。
3. 清掃ゾーンと清浄度要件を定義するにはどうすればよいですか?
単一の洗浄手順が光学コーティング施設のすべてのエリアに適していることはほとんどありません。最初のステップは、さまざまな洗浄ゾーンを特定し、それぞれに適切な要件を確立することです。
3.1 光学コーティングのクリーンルーム内の重要なエリアを特定する
施設は、主な生産エリアとサポートエリアをマッピングすることから始めることができます。
|
エリア |
汚染に関する主な懸念事項 |
掃除の優先順位 |
|
塗装設備周辺 |
粉塵と浮遊粒子 |
日常的な環境の清潔さを維持する |
|
基板のロードおよびアンロードエリア |
粒子、指紋、繊維 |
厳密な取り扱いと表面の洗浄 |
|
精密ワークステーション |
粒子と化学残留物 |
管理された洗浄手順 |
|
光学検査エリア |
取り扱い中の再汚染 |
清潔な表面と適切な取り扱い材料 |
|
資材置き場 |
包装粒子と移送された汚染物質 |
管理された保管と物質の移動 |
清掃の優先順位は、単に物理的なサイズではなく、各エリアの製造リスクを反映する必要があります。
3.2 さまざまな表面の清浄度要件を確立する
表面が異なれば、必要な許容基準も異なります。
たとえば、床、機器の外装、ステンレス鋼の作業台、光学基板の洗浄要件は同じではありません。
SOP では、各クリティカル サーフェスについて次のことを指定する必要があります。
- 管理する必要がある汚染の種類。
- 必要な表面清浄度レベル。
- 承認された洗浄方法。
- 検査または測定の方法。
- エリアが解放される前の受け入れ基準。
クリーンルームの ISO 空気清浄度分類は、クリーンルーム内のすべての固体表面の清浄度を自動的に確立するものではないことを理解することが重要です。
3.3 ISO 規格を使用して表面清浄度の目標を定義する
ISO 14644 シリーズのいくつかの規格は、洗浄プログラムを開発する際に役立つガイダンスを提供します。
ISO 14644-5:2025:クリーンルームの運用と、清掃、人員管理、メンテナンス、監視を含む運用管理プログラムの確立に取り組みます。
ISO 14644-9:2022:粒子濃度の観点から表面の清浄度を評価するためのフレームワークを提供します。
ISO 14644-10:2022:化学汚染の観点から表面の清浄度の評価に取り組みます。
ISO 14644-13:2026:指定された表面粒子および化学的清浄度レベルを達成するための洗浄方法の選択および評価に関するガイダンスを提供します。
これらの基準を組み合わせることで、施設は環境管理、表面の清浄度要件、および洗浄方法の有効性を区別することができます。
これらは、プロセス固有の指示に代わるものではなく、すべての光学コーティング材料に共通の 1 つの洗浄方法を提供するものでもありません。
4. 適切なクリーニング ワイプ、綿棒、洗浄液を選択するにはどうすればよいですか?
洗浄剤は、光学コーティングのクリーンルーム SOP の重要な部分です。不適切な製品を選択すると、洗浄プロセス中に繊維、粒子、化学残留物、またはその他の汚染物質が混入する可能性があります。
選択プロセスでは、表面の材質、汚染の種類、必要な清浄度レベル、および洗浄液との適合性を考慮する必要があります。
4.1 光学コーティングワークステーション用のクリーンルームワイプの選び方
クリーンルーム用ワイプは、作業台、機器の外装、備品、その他の指定された表面によく使用されます。
ワイプを選択するとき、エンジニアはいくつかの技術的特性を評価する必要があります。
粒子や糸くずの発生が少ない:拭き取り中に繊維が入るリスクを軽減します。
抽出可能残留物が少ない:洗浄された表面に移る不要な物質を最小限に抑えるのに役立ちます。
吸収性:ワイプが洗浄液や汚染物質をどれだけ効果的に処理するかを決定します。
溶剤互換性:承認された化学薬品にさらされた場合でもワイプ素材の完全性が維持されるようにします。
エッジ構造:切断端または仕上げ端からの繊維の放出を制御するのに役立ちます。
表面の互換性:デリケートな素材に傷や損傷を与えるリスクを軽減します。
ポリエステルのクリーンルーム用ワイプは、適切に製造および加工された場合に、一貫した構造と低リント性能を提供できるニット ポリエステル生地を提供できるため、制御された表面洗浄用として一般に考慮されています。
マイクロファイバーワイプは、その構造と検証された性能によっては、特定の精密洗浄用途にも適している場合があります。
必ずしも最も柔らかいワイプや最も吸収性の高いワイプが最良の選択であるとは限りません。追加の汚染を生じさせることなく洗浄要件を満たす素材です。
4.2 精密クリーンルーム用綿棒はいつ使用する必要がありますか?
クリーンルーム用綿棒は、ワイプが目的の領域に効果的に到達できない場合に役立ちます。
典型的なアプリケーションには次のようなものがあります。
- 小さな機器の開口部と凹み領域。
- 狭い溝と精密な治具。
- 接触面が小さい。
- 検査装置周囲のコーナーやエッジ。
- 制御された液体の塗布が必要な領域。
- スワブの材質が異なれば、性能特性も異なります。
ポリウレタンフォーム綿棒多くの場合、適切な表面での拭き取りや液体の塗布を制御するために選択されます。
ポリエステル綿棒精密な洗浄作業に一貫した繊維表面を提供できます。
マイクロファイバー綿棒微細な表面接触と粒子制御が重要な場合に考慮されることがあります。
を評価するとき、カラー UV 光学クリーニング綿棒メーカー、購入者は綿棒の外観や色以上のものを検討する必要があります。重要な考慮事項には、ヘッドの材質、粒子の放出、抽出可能な残留物、ハンドルの構造、化学的適合性、生産バッチ間の一貫性が含まれます。
色分けにより、オペレーターがさまざまな作業に使用されるツールを区別できるようになり、相互汚染のリスクが軽減されます。ただし、色だけではクリーンルームへの適合性や光学的適合性を示すことはできません。
4.3 DI 水、IPA、アセトンのどれを選択するか?
洗浄液は汚染物質と洗浄する表面に適合する必要があります。液体が異なれば、溶解力、蒸発、材料の適合性特性も異なります。
|
洗浄液 |
潜在的な用途 |
重要な考慮事項 |
|
脱イオン水または超純水 |
水溶性汚染物質と承認されたすすぎ手順 |
水質、残留物管理、乾燥方法 |
|
イソプロピルアルコール(IPA) |
指紋、軽油、および互換性のある表面クリーニング |
純度、濃度、蒸発、コーティングの適合性 |
|
アセトン |
特定の頑固な有機汚染物質 |
ポリマー、接着剤、コーティング、その他の材料との適合性 |
DI 水は水溶性残留物には有効ですが、油分を効果的に除去できない場合があります。 IPA は特定の有機汚染物質の除去に役立ちますが、すべてのコーティングや材料と互換性があるわけではありません。
アセトンは多くの有機物質に対して強力な溶媒ですが、一部のプラスチック、光学セメント、接着剤、保護層を損傷する可能性があります。
したがって、SOP では、承認された化学物質、濃度またはグレード、塗布方法、および各洗浄作業の乾燥要件を指定する必要があります。
オペレーターは、ある光学コンポーネントに適した溶媒が別の光学コンポーネントにも自動的に安全であると決して想定してはなりません。
4.4 事前に飽和させたクリーンルーム用ワイプは光学コーティングのクリーンルームに適していますか?
あらかじめ飽和させたクリーンルーム用ワイプには、制御された量の洗浄液が供給されるため、オペレーターが手動で洗浄液を準備する必要性が軽減されます。
潜在的な利点は次のとおりです。
- より安定した液体塗布。
- 手作業での分注と取り扱いが削減されます。
- 承認された作業面の便利な清掃。
- 材料の準備が簡素化されました。
- 適切に指定されている場合は、管理された梱包と保管が行われます。
たとえば、IPA ベースのあらかじめ浸透させたワイプは、特定の互換性のある機器の外装や作業面に適している場合があります。
ただし、あらかじめ染み込ませたワイプを自動的にレンズクリーニング製品として扱うべきではありません。溶剤組成とワイプ素材は、対象の表面に対して検証される必要があります。
4.5 ローラーベースのクリーニングツールはエレクトロニクス製造のどこに適していますか?
一部のクリーンルーム製造環境では、平らな材料から遊離粒子を除去するために接着剤または粘着性のローラー システムも使用されます。
A PCB クリーニング ローラー主にプリント基板や電子機器の製造に関連しており、互換性のあるローラー システムを使用して、アクセス可能な基板表面から浮遊した塵や粒子を除去できます。
このアプリケーションの場合、購買チームとエンジニアリング チームは以下を評価する必要があります。
- ローラー表面の材質と粘着性。
- 粒子捕集性能。
- 接着剤が転写するリスク。
- 表面の互換性。
- 静的制御要件。
- ローラーの交換と汚れの管理。
これらのローラーは、対象となる PCB または電子プロセスの承認済み手順に属しています。これらは、クリーンルーム用ワイプや精密光学綿棒と交換可能なものとして扱ってはなりません。また、特定のプロセスでその適合性が検証されていない限り、コーティングされたレンズやミラーに直接使用しないでください。
5. 段階的なクリーニング手順を作成するにはどうすればよいですか?
洗浄ゾーン、材料、および許容基準が確立されたら、次のステップはそれらをオペレーターが一貫して従うことができる明確な指示に変換することです。
5.1 ステップ 1: クリーンルームと洗浄材の準備
清掃作業を開始する前に、オペレーターは次のことを行う必要があります。
清掃スケジュールと割り当てられたエリアを確認してください。
生産状況や設備状況を確認します。
必要なクリーンルーム用衣類、マスク、手袋を着用してください。
承認されたワイプ、綿棒、および洗浄液を準備します。
該当する場合は、製品識別、梱包状態、有効期限を確認してください。
工具や化学薬品が指定された表面に対して承認されていることを確認してください。
未承認の物質を重要な領域に導入すべきではありません。
5.2 ステップ 2: 正しい洗浄順序に従う
汚染の移入を減らすために、洗浄は事前に定義された順序に従う必要があります。
共通の原則には次のようなものがあります。
- 高い面から低い面に向かって掃除してください。
- きれいな場所からあまりきれいでない場所に移動します。
- 汚染されたワイプを異なるゾーン間で移動させないでください。
- 指定された清掃経路に従ってください。
- 洗浄剤が汚染されたら交換してください。
- この順序では、機器の設計と空気の流れの状態も考慮する必要があります。
例えば、洗浄は、露出した光学部品に汚染を移すような方法で、沈降した粒子を乱してはなりません。
5.3 ステップ 3: ワークステーションと機器の表面をきれいにする
承認された作業面および機器の外装については、SOP で拭き取り方法を指定する必要があります。
一般的な手順には次のものが含まれます。
- 承認されたクリーンルーム用ワイプを選択してください。
- 指定の洗浄液を手順に従って塗布してください。
- 制御されたオーバーラップストロークを使用して表面を拭きます。
- 指定された領域ごとにワイプのきれいな部分を使用してください。
- ワイプが目に見えて汚れている、染み込んでいる、またはその他の理由で不適切になった場合は、ワイプを交換してください。
- 承認された手順で必要な場合は、表面を乾燥させます。
- オペレーターは過度の圧力をかけたり、汚染された物質で繰り返し拭いたりすることを避けてください。
SOP は、洗浄液をワイプに適用するか表面に適用するかを定義する必要があります。制御できない飛沫が発生したり、機器に影響を与えたり、敏感なコンポーネントに損傷を与えたりする可能性がある場合には、直接スプレーを禁止する必要があります。
5.4 ステップ 4: 狭い領域の精密洗浄を実行する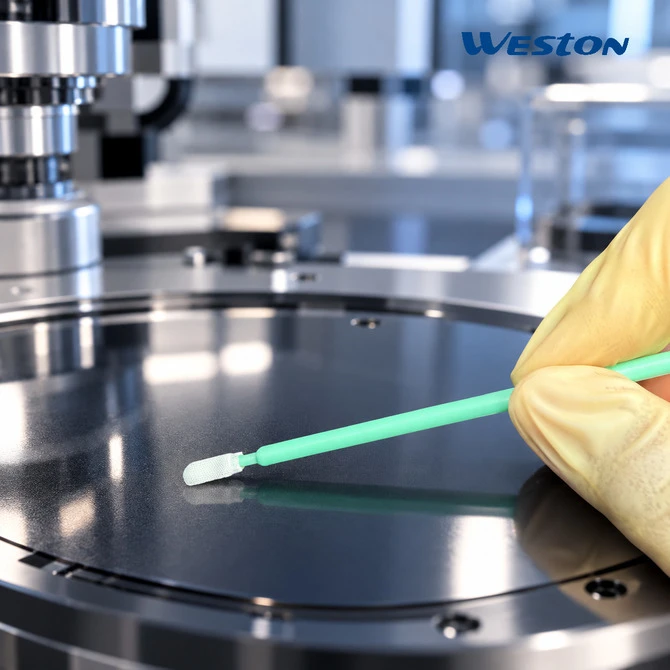
精密綿棒は、清掃作業で小さな溝、角、または凹んだ表面にアクセスする必要がある場合に使用できます。
一般的な手順では、以下を特定する必要があります。
- 承認された綿棒タイプ。
- 該当する場合は、洗浄液。
- 対象エリア。
- 拭き方向です。
- 交換基準。
- 必要な検査方法。
- 綿棒は、無関係な表面または汚染ゾーンにまたがって再使用しないでください。
光学レンズ、ミラー、およびコーティングされた基板の場合、オペレーターはコンポーネント固有の別個の洗浄手順に従う必要があります。一部の光学面は、直接接触、過度の圧力、または不適切な溶剤によって損傷する可能性があります。
5.5 ステップ 5: 清掃したエリアを検査し、手順を完了する
清掃後、オペレーターは確立された合格基準に照らしてエリアを検査する必要があります。
手順には以下を含める必要があります。
- 目に見えるゴミや繊維をチェックします。
- 縞、水滴、または目に見える残留物を探します。
- 必要に応じて表面が乾燥していることを確認します。
- 指定された廃棄ルートを通じて使用済みの洗浄剤を除去します。
- 完了した清掃活動を記録します。
- 必要な検査またはリリースの承認を取得する。
エリアが受け入れ基準を満たしていない場合、清掃タスクが完了とマークされたからといって、そのエリアを解放すべきではありません。
6. 光学コーティングのクリーンルームはどのくらいの頻度で掃除する必要がありますか?
清掃の頻度は、汚染リスク、生産活動、監視結果、各ゾーンの清浄度要件に基づいて決定する必要があります。
スケジュールを固定すると一貫性が保たれますが、動作条件が変化するたびにスケジュールを見直す必要があります。
6.1 毎日および定期的な清掃スケジュールを確立する
以下は、施設がその要件に適応できる清掃スケジュールの例です。
|
頻度 |
一般的な清掃活動 |
|
各シフトまたは生産開始前 |
重要なワークステーションを検査して準備する |
|
毎日 |
指定された作業面と接触の多いエリアを清掃します |
|
毎週 |
選択した機器の外装と使用頻度の低い表面を清掃します |
|
メンテナンス後 |
機器が稼働する前に影響を受けたエリアを清掃してください |
|
汚染事象の後 |
修正クリーニングと検証を実行する |
これは実際的な出発点であり、ISO 標準によって義務付けられている普遍的なスケジュールではありません。
施設は、汚染リスク評価と洗浄効果データを通じて最終的な頻度を決定する必要があります。
6.2 汚染リスクに基づいて洗浄頻度を決定する
エリアの清掃が必要な頻度には、いくつかの要因が影響します。
- クリーンルームの分類とプロセス要件。
- 人の往来と物資の移動。
- 機器の動作状況。
- 汚染モニタリングの結果。
- 生産強度。
- 歴史ある洗浄性能。
たとえば、基板ローディング エリアはマテリアル ハンドリングに直接関与するため、人通りの少ない保管エリアよりも頻繁に注意を払う必要がある場合があります。
6.3 即時または追加のクリーニングが必要なのはどのような場合ですか?
予期せぬ出来事が起こった後は、日常的なスケジュールでは十分ではない場合があります。
次の場合、追加のクリーニングと検証が必要になる場合があります。
- 化学物質の流出または偶発的な液体汚染。
- 機器のメンテナンスや修理。
- 異常な粒子汚染。
- 過剰な人員または物資の移動。
- 梱包不良。
- 表面の清浄度が許容できない結果になります。
SOP では、誰が是正清掃を開始する権限を持っているか、誰が生産エリアを再度承認する責任があるかを特定する必要があります。
7. クリーニング SOP が有効であることを確認するにはどうすればよいですか?
清掃タスクを完了しても、必要な清浄度レベルが達成されたことが自動的に証明されるわけではありません。
信頼できる SOP では、洗浄結果を検査および検証する方法を定義する必要があります。
7.1 管理された条件下での目視検査の実行
目視検査は、明らかな汚染を特定するための実用的な最初のステップです。
オペレーターは次のことを確認できます。
- 目に見える塵や粒子。
- 繊維と緩い素材。
- 指紋と汚れ。
- 洗浄液のスジが入る。
- 目に見える液体残留物。
照明条件と検査角度は可能な限り一貫している必要があります。
ただし、目視検査には限界があります。非常に小さな粒子や化学残留物は肉眼では見えない場合があります。
7.2 表面粒子の清浄度の監視
表面粒子の清浄度は、適切なサンプリングおよび測定技術を使用して評価できます。
ISO 14644-9 は、クリーンルームおよび関連する制御環境内の固体表面上の粒子の清浄度を評価するためのフレームワークを提供します。
表面とプロセスの要件に応じて、施設は適切な粒子収集および測定方法を使用して、洗浄が指定された表面清浄度レベルに達したかどうかを判断する場合があります。
合格基準では、サンプリング場所、試験方法、粒子サイズの範囲、および許容される汚染レベルを定義する必要があります。
7.3 表面の化学的清浄度の評価
一部の汚染物質は、粒子計数や目視検査だけでは評価できません。
有機、イオン、分子、またはその他の化学残留物がプロセスに影響を与える可能性がある場合、化学的清浄度の評価が必要になる場合があります。
ISO 14644-10 は、固体表面の化学汚染を評価するためのガイダンスを提供します。
施設は、懸念される汚染物質と必要な検出レベルに基づいて、適切な分析方法を選択する必要があります。
すべての日常的な清掃作業に実験室での化学テストが必要なわけではありません。テストの頻度と方法は、プロセスのリスクと検証のニーズによって決定する必要があります。
7.4 クリーニングの許容基準を確立する
すべての重要な清掃活動には、測定可能な、または明確に定義された受け入れ要件が必要です。
例としては次のものが挙げられます。
- 最大許容表面粒子汚染。
- 許容可能な化学残留レベル。
- 目に見える繊維、汚れ、または不要な残留物はありません。
- 必要な検査が完了していること。
- 機器またはコンポーネント固有の要件への準拠。
- クリーニング手順では、結果が失敗した場合に何が起こるかを特定する必要もあります。
これには、洗浄プロセスの繰り返し、承認された代替方法の使用、汚染源の調査、または影響を受けた領域の保留が含まれる場合があります。
8. 清掃 SOP チェックリストと記録には何を含めるべきですか?
清掃 SOP は指示に限定されるべきではありません。また、清掃活動が一貫して実行されたことを証明する十分な文書も提供する必要があります。
8.1 清掃 SOP 文書の重要な情報
実際の SOP 文書には次のセクションが含まれている必要があります。
|
SOPセクション |
必要な情報 |
|
文書管理 |
SOP番号、改訂、発効日および承認 |
|
清掃範囲 |
指定された部屋、ゾーン、設備および表面 |
|
責任 |
オペレーター、スーパーバイザー、品質担当者 |
|
清掃用品 |
承認されたワイプ、綿棒、化学薬品および機器 |
|
洗浄方法 |
詳細なステップバイステップの説明 |
|
掃除の頻度 |
定期的なスケジュールとイベントトリガーのスケジュール |
|
合格基準 |
検査および検証の要件 |
|
ドキュメント |
清掃記録と検査記録 |
|
偏差の処理 |
是正措置とエスカレーション手順 |
この文書には、関連する手順、安全要件、および物質の取り扱いに関する指示も明記されている必要があります。
8.2 毎回の洗浄後にどのような情報を記録する必要がありますか?
清掃記録により、誰が作業を行ったのか、どこで作業が行われたのか、どの材料が使用されたのか、そのエリアが検査に合格したかどうかを特定できるようにする必要があります。
一般的な清掃記録には次のものが含まれます。
- 日時。
- クリーンルームエリアまたは機器の識別。
- オペレーターの名前または ID。
- 該当する場合、洗浄剤およびバッチ情報。
- ワイプと綿棒の識別。
- クリーニング手順または SOP 改訂。
- 検査・検証結果。
- 逸脱と修正措置。
- 監督者または品質の承認。
これらの記録は、再発する汚染問題を特定し、内部監査または顧客監査中に追跡可能性を提供するのに役立ちます。
8.3 SOPに一貫して従うように従業員を訓練する方法
よく書かれた SOP であっても、適切なトレーニングがなければ一貫した結果を生み出すことはできません。
オペレーターは以下を含む実践的なトレーニングを受ける必要があります。
- クリーンルームへの入場とガウンの要件。
- 汚染源と予防。
- 承認された清掃用具と化学薬品。
- 正しい拭き取りと綿棒のテクニック。
- 廃棄物の処理と材料の交換。
- 検査と文書化の要件。
- 予期せぬ汚染を報告します。
トレーニングの有効性は、文書の読み取りだけに頼るのではなく、実践的なデモンストレーションと定期的な能力評価を通じて評価される必要があります。
9. 光学コーティングのクリーンルームでよくある洗浄 SOP の間違い
たとえ文書化された手順が存在していても、クリーニング プログラムは失敗する可能性があります。以下の間違いは特に避けることが重要です。
9.1 繊維を取り除く通常のワイプの使用
家庭用ティッシュ、通常のペーパータオル、および不適切な繊維素材を使用すると、繊維が抜けたり、粒子が混入したりする可能性があります。
クリーンルーム用ワイプは、テスト済みの粒子放出量、抽出可能な残留物、および目的の清掃作業との適合性に応じて選択する必要があります。
9.2 表面適合性を確認せずに溶剤を選択する
IPA とアセトンは、あらゆる光学部品に普遍的に適しているわけではありません。
溶剤を承認する前に、施設は溶剤と接触する可能性のある基材、コーティング材、光学接着剤、保護層、および機器のコンポーネントを確認する必要があります。
メーカーの指示と互換性テストは、承認プロセスの一部を形成する必要があります。
9.3 汚染されたワイプまたは綿棒の再利用
同じ汚染された表面を繰り返し使用すると、以前に洗浄した領域に粒子や残留物が戻る可能性があります。
SOP では、明確な交換要件を確立し、制御されない再利用を禁止する必要があります。
9.4 必要以上に頻繁に光学面を清掃する
清掃量を増やすことが必ずしも清潔度の向上を意味するわけではありません。
不必要な接点の洗浄は、傷、コーティングの摩耗、またはその他の表面損傷のリスクを高める可能性があります。
したがって、光学部品は慎重に取り扱い、汚染から保護し、承認された方法を使用して必要な場合にのみ洗浄する必要があります。
回折格子などの繊細な構造の場合、メーカーによっては直接拭くのではなく非接触で塵を除去することを推奨している場合があります。
9.5 クリーニング結果の検証と文書化の失敗
意味のある検査や検証が定義されていない場合、完了した清掃チェックリストだけでは十分ではありません。
清掃記録は、適切な検査結果、合格基準、および是正措置手順によって裏付けられる必要があります。
これらの要素がなければ、洗浄プログラムが一貫して汚染を制御していることを実証することは困難です。
10. 光学コーティングのクリーンルームクリーニング SOP に関するよくある質問
10.1 光学コーティングのクリーンルームクリーニング SOP には何を含めるべきですか?
光学コーティングのクリーンルーム清掃 SOP には、清掃ゾーン、汚染リスク、承認された材料、清掃方法、清掃頻度、許容基準、検証手順、オペレーターの責任、および清掃記録を含める必要があります。
10.2 光学コーティングのクリーンルームはどのくらいの頻度で清掃する必要がありますか?
頻度は、クリーンルームの分類、生産活動、人員の往来、汚染監視の結果、およびプロセス要件によって異なります。重要なワークステーションでは各生産シフトの前に清掃が必要な場合がありますが、他のエリアは毎日または毎週のスケジュールに従うことができます。
10.3 光学コーティングのクリーンルームに最適なワイプはどれですか?
管理された表面洗浄には、適切な吸収性と溶剤適合性を備えた、糸くずが少なく、抽出性の低いクリーンルーム ワイプが一般的に考慮されています。表面や清掃要件によっては、ポリエステルやマイクロファイバーのワイプが適切な場合があります。
10.4 IPA は光学コーティングの洗浄に使用できますか?
IPA は特定の互換性のある光学表面に使用できますが、すべてのコーティング、基板、接着剤、または保護層に対して普遍的に安全であるわけではありません。常に光学部品メーカーの洗浄指示に従い、承認されたグレードの溶剤を使用してください。
10.5 ISO 14644-5とISO 14644-13の違いは何ですか?
ISO 14644-5:2025 は、清掃プログラム、人員管理、メンテナンス、監視などのクリーンルームの運用に取り組んでいます。 ISO 14644-13:2026 は、指定された表面粒子および化学的清浄度レベルを達成するための洗浄方法の選択と評価に関するガイダンスを提供します。
10.6 光学コーティングのクリーンルームが清潔であることをどのように確認しますか?
洗浄効果は、必要に応じて管理された目視検査、表面粒子評価、および化学的清浄度テストを通じて評価できます。検証方法は、汚染リスクと関連する表面に確立された許容基準と一致する必要があります。
光学コーティングのクリーンルーム向けに効果的な清掃 SOP を構築することは、単に表面をいつどのように拭くかを決めるだけの問題ではありません。汚染防止、洗浄剤の選択、標準化された操作、検証、文書化に対する体系的なアプローチが必要です。
洗浄ゾーンの定義、互換性のあるワイプと綿棒の選択、洗浄剤の管理、リスクベースの頻度の確立、追跡可能な記録の維持により、メーカーは光学コーティングの品質をサポートする、より一貫した洗浄プログラムを開発できます。
クリーンルームのオペレーター、エンジニア、調達チームにとって、適切な洗浄剤の選択はこのプロセスの重要な部分です。糸くずの少ないワイプ、精密な綿棒、適切に指定された洗浄液は、製品カテゴリーだけで選択するのではなく、常に実際の表面とプロセスの要件に照らして評価する必要があります。